Валковый пресс или экструдер: почему форма и жар так отличаются
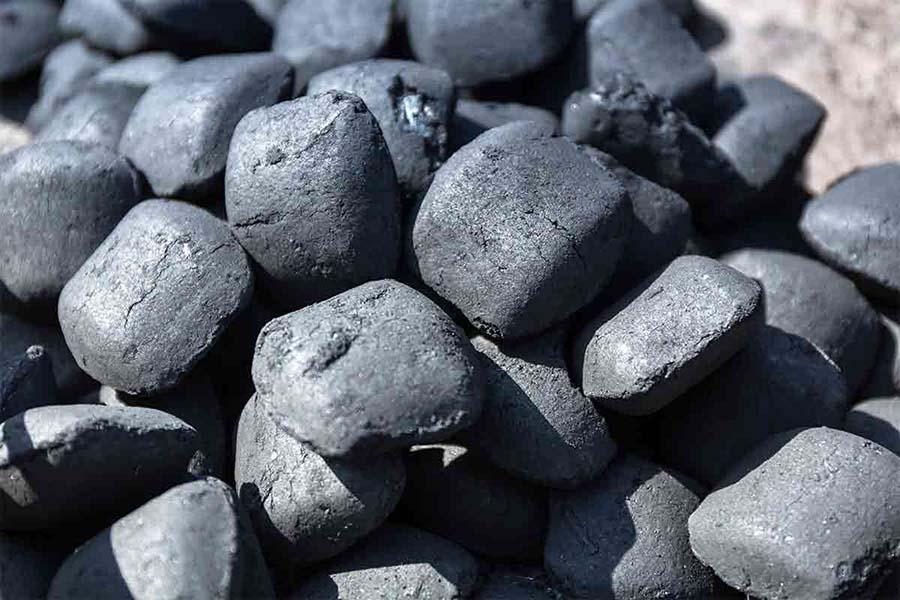
Сегодня в мире существуют две основные технологии изготовления угольных брикетов: валковое прессование и экструзия. Именно технология определяет, насколько долго будет гореть уголь, сколько тепла он отдаст, насколько сильно будет крошиться при перевозке и сколько пыли окажется на дне пакета. Разберёмся простым языком, чем отличаются эти методы и почему производители профессионального угля всё чаще выбирают экструдер.
Почему технология производства важнее формы
Когда покупатель видит два одинаково чёрных брикета, кажется, что различается лишь их внешний вид. На практике всё иначе. Во время приготовления мяса, рыбы или овощей важны вовсе не красивые края изделия, а три вещи:
- сколько тепла способен накопить брикет;
- насколько равномерно он будет отдавать этот жар;
- сколько времени он сохранит рабочую температуру.
Все эти свойства появляются ещё на производстве — в тот момент, когда угольный порошок превращается в плотный монолит. Именно поэтому два брикета одинакового веса могут вести себя совершенно по-разному на мангале.
Валковый пресс — быстрое производство массового продукта
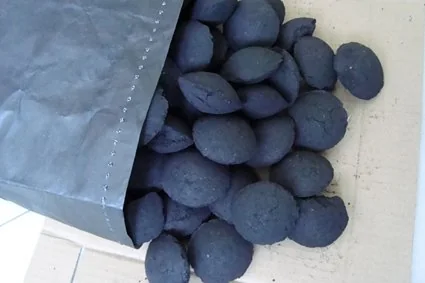
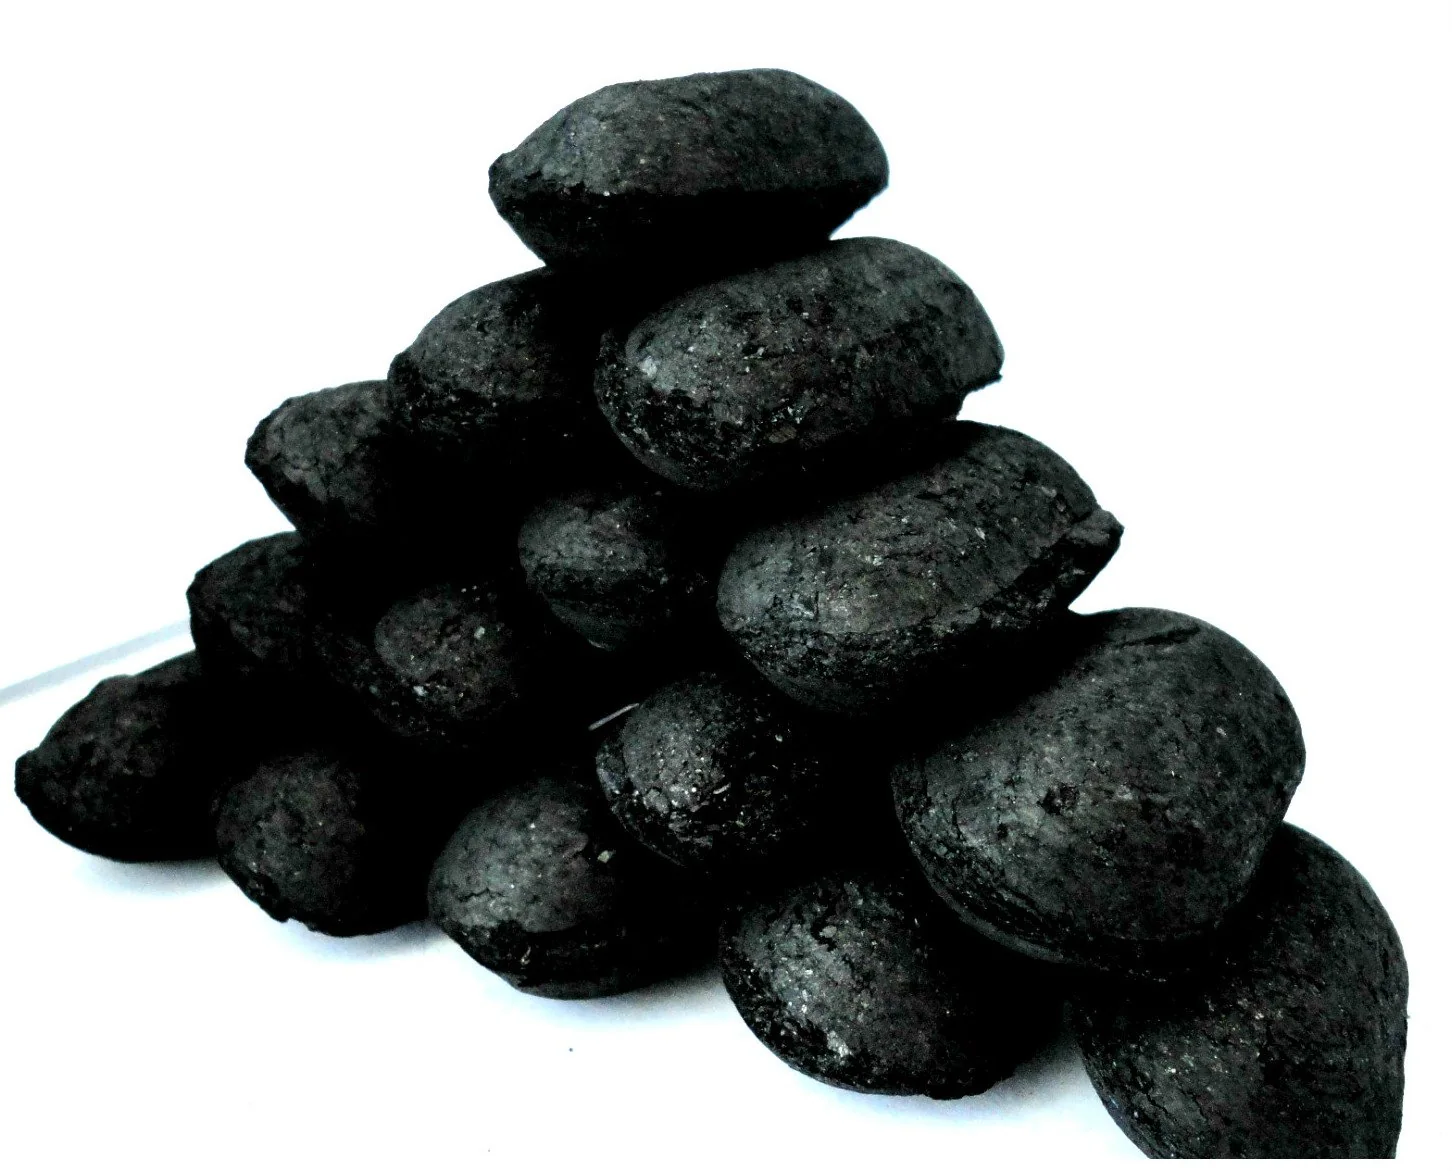
Самая распространённая технология в массовом производстве — валковый пресс. Принцип работы достаточно простой. Два массивных вращающихся валка имеют специальные углубления («карманы»). Между ними подаётся угольная смесь со связующим веществом. При вращении валки буквально «защёлкивают» материал в форму и выдавливают характерные овальные «подушечки». Именно такие брикеты чаще всего лежат на полках супермаркетов.
Преимущества технологии очевидны:
- очень высокая производительность;
- сравнительно недорогое оборудование;
- невысокая себестоимость продукции;
- возможность выпускать десятки тонн продукции за смену.
Именно поэтому валковое прессование стало стандартом массового рынка. Но за высокую скорость приходится платить.
Почему валковые брикеты менее плотные
Во время работы валкового пресса материал находится под давлением очень недолго — обычно речь идёт всего о долях секунды. За это время смесь просто не успевает настолько уплотниться, как при экструзии. Поэтому производителю приходится увеличивать количество связующего вещества — именно оно удерживает форму готовой «подушки».
Следствием становятся меньшая плотность, более высокая пористость, больше микротрещин и меньшая механическая прочность. При перевозке именно такие брикеты чаще начинают крошиться. Наверняка многие замечали, что на дне мешка иногда собирается заметный слой угольной пыли и мелких обломков — это одно из типичных последствий менее плотной структуры.
Что это означает для покупателя
Покупателю совершенно не важно, каким способом изготовили уголь. Ему важно другое: чтобы мешок доехал целым, чтобы уголь не рассыпался в руках, чтобы жар был стабильным и чтобы не приходилось постоянно подкладывать новые брикеты. Именно здесь технология производства начинает играть решающую роль.
Экструдер — совсем другой подход
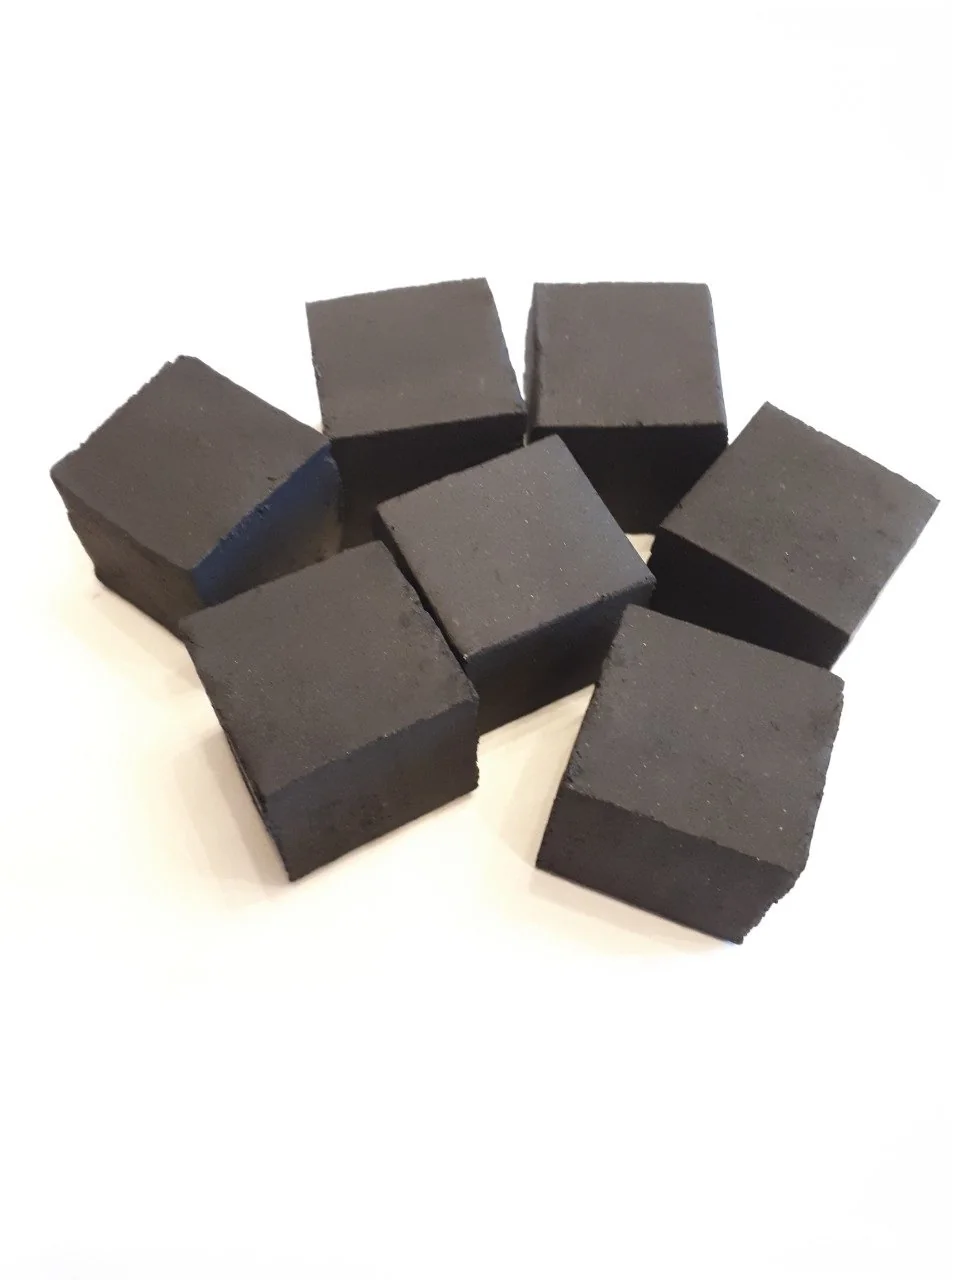
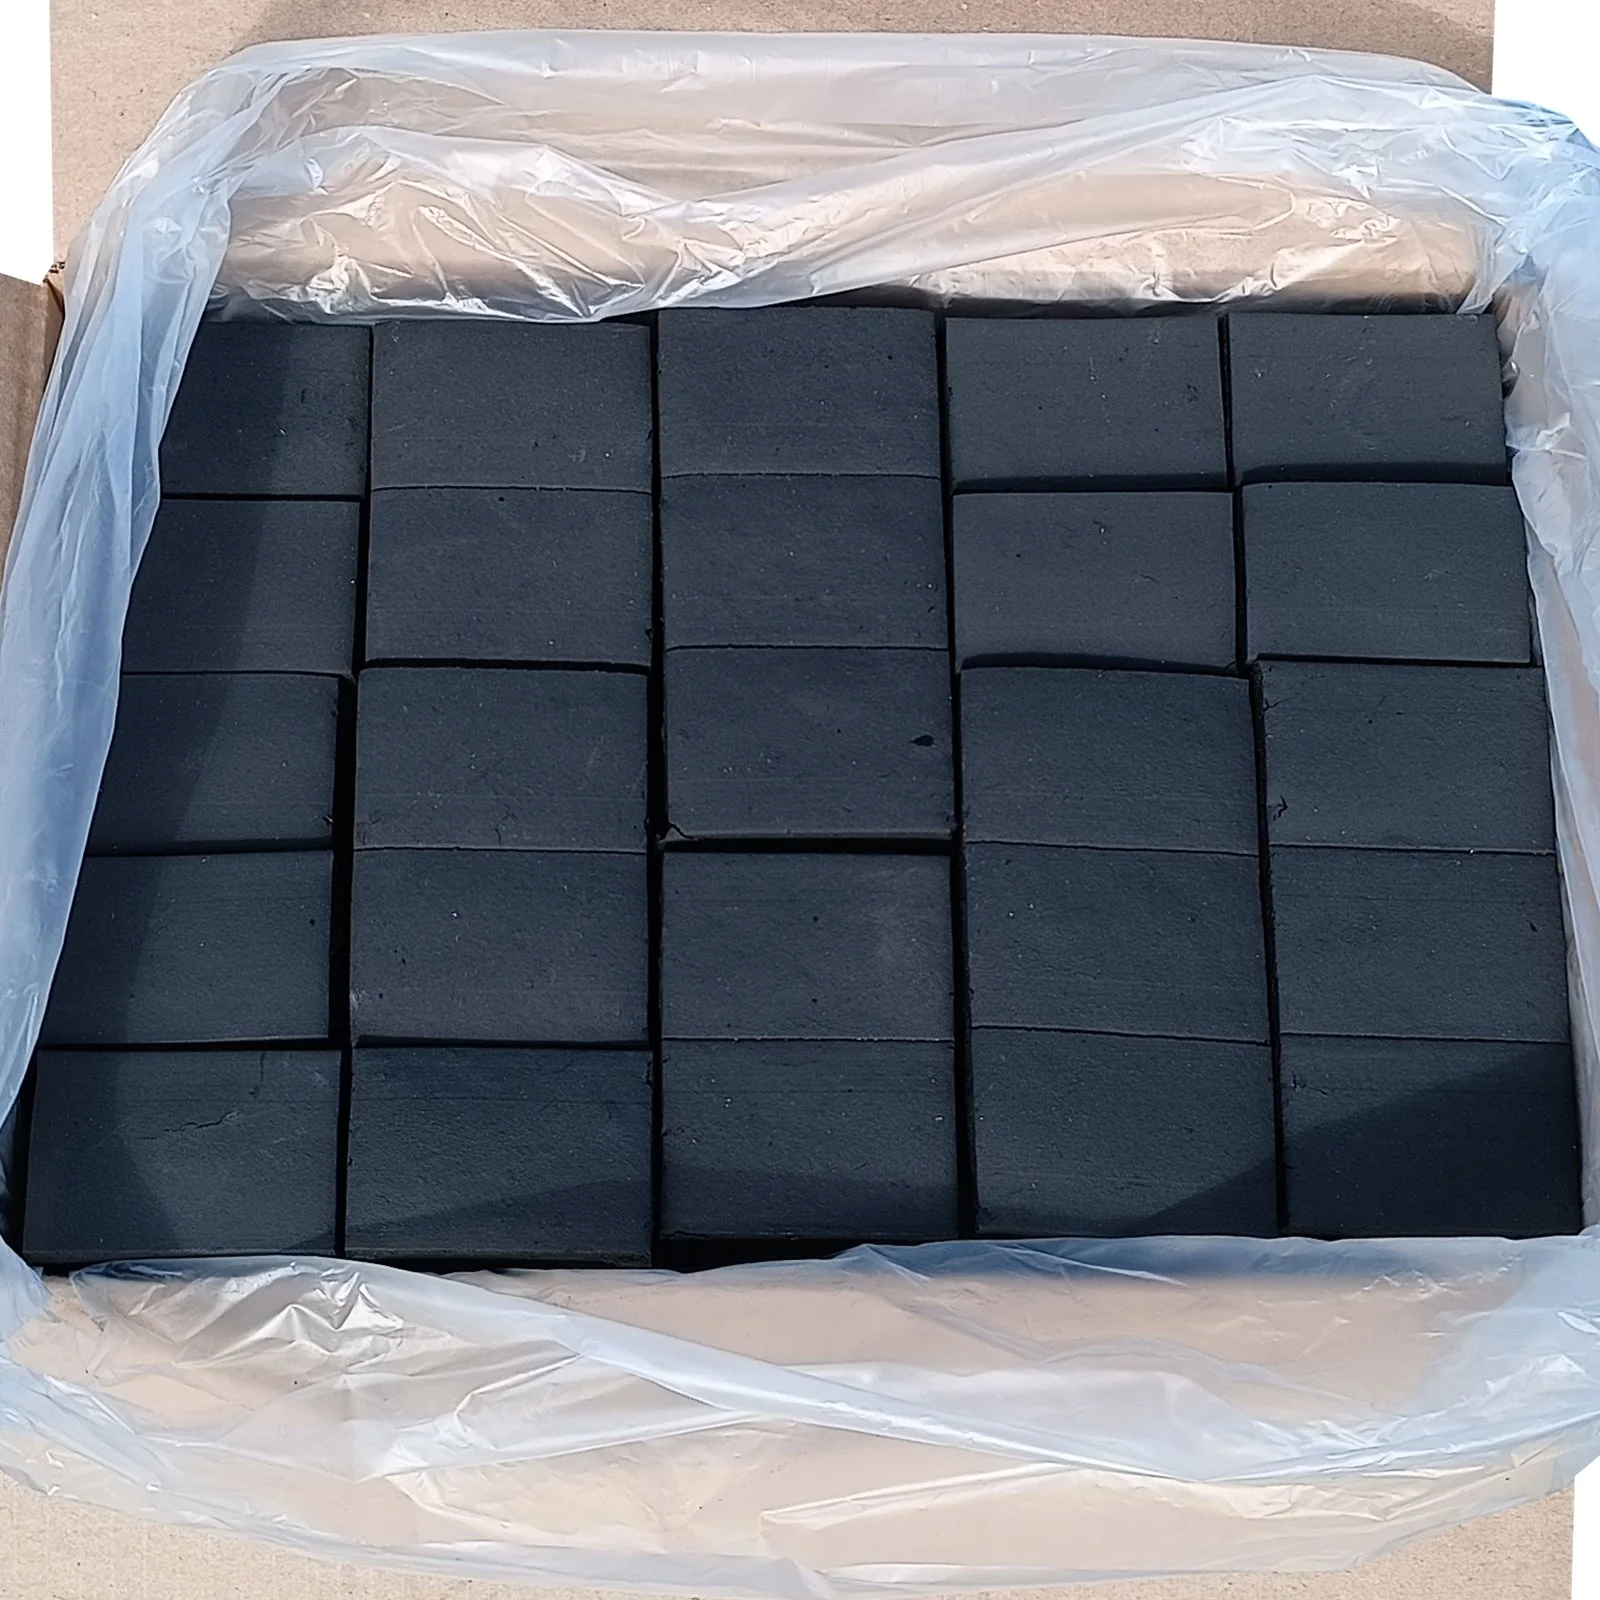
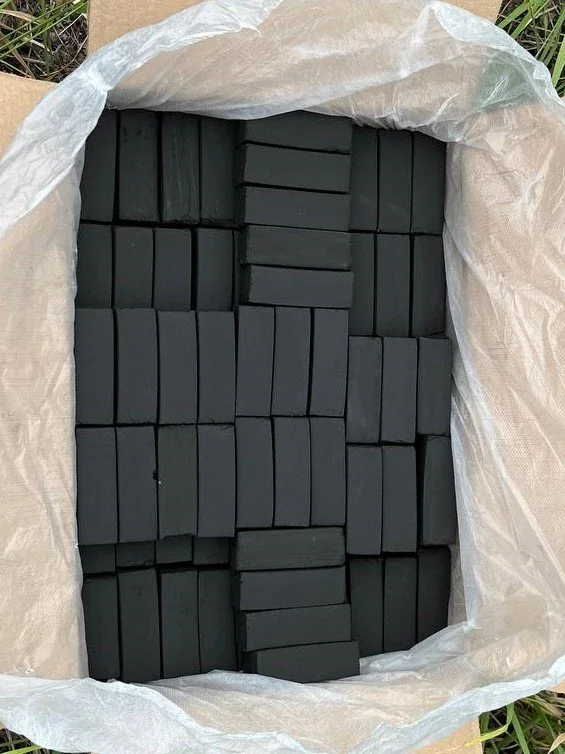
В экструдере процесс выглядит совершенно иначе. Вместо двух валков здесь работает мощный шнек. Он непрерывно продавливает угольную массу через формующую матрицу под значительно более высоким давлением. При этом материал находится под нагрузкой намного дольше.
Дополнительно возникает сильное внутреннее трение. Оно слегка нагревает смесь, помогает удалить часть остаточной влаги и ещё сильнее уплотняет будущий брикет. На выходе получается практически монолитный угольный брусок с очень высокой плотностью. Такой материал уже значительно меньше напоминает просто спрессованный порошок — по своим свойствам он ближе к единому углеродному телу.
Почему кальянный уголь почти всегда делают на экструдерах
Любопытный факт знают далеко не все: практически весь качественный профессиональный кальянный уголь производится именно методом экструзии. Причина проста. Кальян предъявляет к углю очень жёсткие требования — высокая плотность, максимальная прочность, длительное горение, высокая температура, стабильная теплоотдача и минимальное крошение. Если кальянный уголь быстро рассыпается или быстро прогорает, пользоваться им невозможно. Именно поэтому производители по всему миру давно сделали ставку на экструдерную технологию — фактически именно кальянный рынок доказал её преимущества.
Мы применили эту технологию для мангального угля
Большинство производителей мангальных брикетов продолжают использовать валковые прессы. Мы пошли другим путём: взяли технологию, которая десятилетиями успешно применяется для производства премиального кальянного угля, и адаптировали её для приготовления пищи на мангале. В результате получились плотные экструдированные брикеты, рассчитанные уже не на чашу кальяна, а на серьёзную тепловую нагрузку при приготовлении мяса, рыбы, овощей и блюд на гриле.
Что происходит внутри брикета во время горения
Для большинства покупателей процесс выглядит одинаково: положил брикет в стартер, разжёг, дождался жара и начал готовить. Но внутри угольного брикета в этот момент происходит сложный физический процесс, напрямую зависящий от того, насколько плотно он изготовлен.
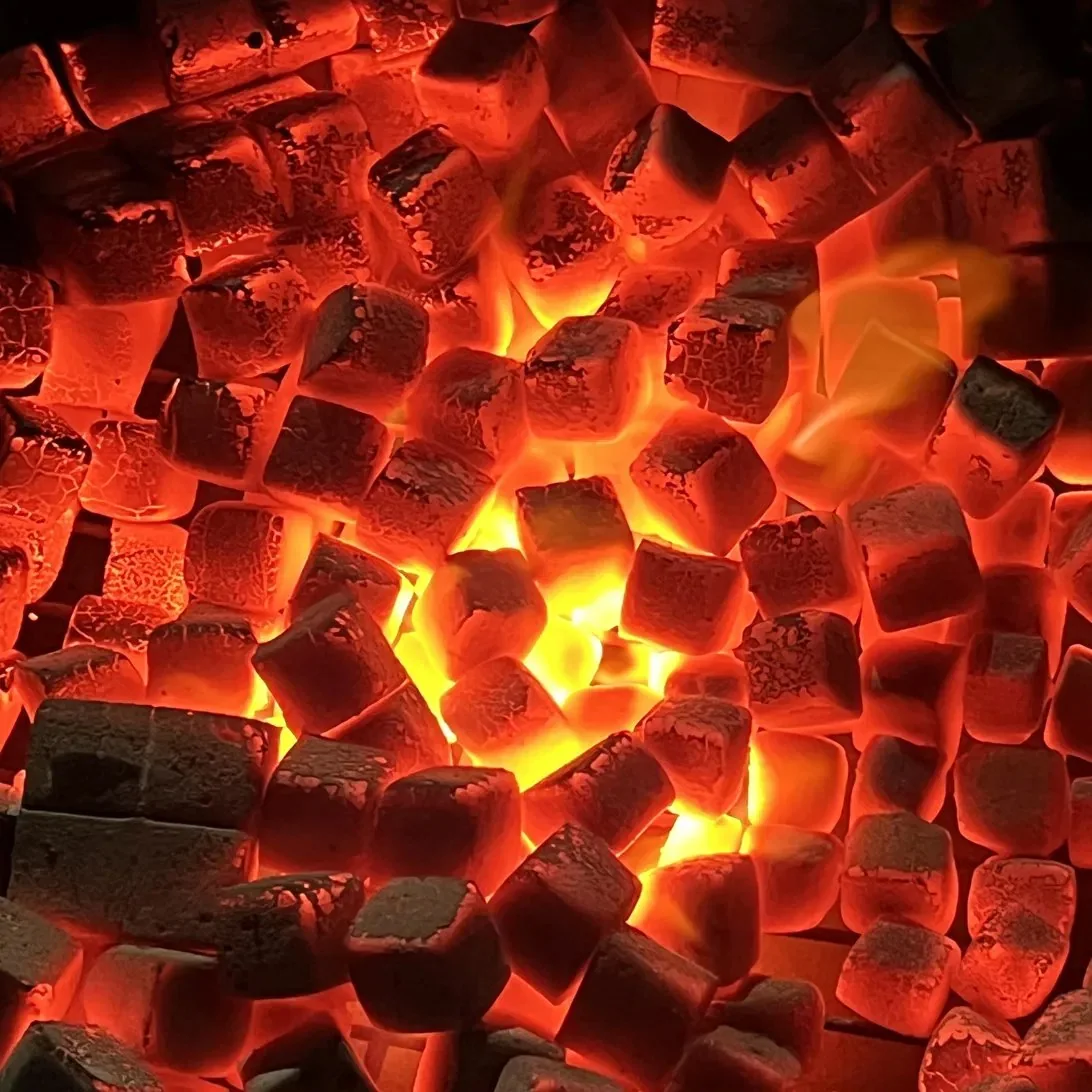
Когда брикет оказывается в зоне высокой температуры, первым делом разогреваются его внешние слои. Если материал рыхлый и содержит множество пустот, воздух быстро проникает внутрь: кислорода становится больше, и горение развивается интенсивнее. Такой брикет быстрее выходит на рабочую температуру, но столь же быстро начинает терять массу. Именно поэтому менее плотные изделия нередко ярко разгораются, а затем довольно быстро превращаются в золу.
У экструдированного брикета структура значительно плотнее. Тепло распространяется постепенно — от поверхности к центру. Получается своеобразный аккумулятор тепловой энергии: снаружи уже образуется раскалённый слой угля, а внутренний объём продолжает накапливать тепло. Именно поэтому экструдированный брикет после полного розжига способен ещё долго поддерживать практически одинаковую температуру, и повару не приходится постоянно компенсировать падение жара новой порцией топлива.
Во время работы поверхность постепенно покрывается тонким слоем золы. Если сам брикет достаточно плотный, этот слой остаётся устойчивым и не разрушает форму изделия, а раскалённое углеродное ядро продолжает работать ещё очень долго. Поэтому хорошие экструдированные брикеты часто выглядят как цельные светящиеся блоки даже спустя час приготовления — эффект, хорошо знакомый всем, кто пользовался качественным кальянным углём.
Представьте два одинаковых по весу куска древесины: один рыхлый, второй очень плотный. Рыхлый материал быстрее насыщается кислородом и быстрее сгорает; плотный сопротивляется этому процессу значительно дольше. С угольными брикетами происходит практически то же самое: чем плотнее структура, тем медленнее кислород проникает внутрь, тем равномернее идёт окисление углерода и тем стабильнее температура. Поэтому высокая плотность почти всегда означает более продолжительное рабочее время.
Во время приготовления шашлыка разница может быть не слишком заметной. Но стоит перейти к более сложным блюдам — толстые стейки, большие куски свинины, брискет, рёбра, индейка, овощи на длительном гриле — и преимущества становятся очевидными. Такие блюда требуют стабильного жара в течение часа и более, и именно здесь экструдированные брикеты позволяют готовить значительно комфортнее.
Чем экструдированный брикет отличается в работе
Наши экструдированные брикеты имеют значительно более плотную структуру, меньше крошатся при транспортировке, дают мощный и ровный жар, дольше сохраняют рабочую температуру, прогорают более равномерно и удобнее при длительном приготовлении. Особенно хорошо эта разница становится заметной при работе с крупными кусками мяса, стейками, шашлыком, брискетом или блюдами, которым требуется стабильный жар в течение длительного времени. Вместо постоянного добавления топлива можно сосредоточиться на приготовлении.
◯ Валковый пресс
▮ Экструдер
| Параметр | Валковый пресс | Экструдер |
|---|---|---|
| Технология | два валка сжимают смесь | шнек продавливает смесь через матрицу |
| Давление | ниже | значительно выше |
| Время прессования | доли секунды | значительно дольше |
| Плотность брикета | средняя | очень высокая |
| Прочность | может крошиться | высокая |
| Количество пыли | обычно больше | значительно меньше |
| Продолжительность жара | средняя | дольше |
| Стабильность температуры | постепенно снижается | долго почти неизменна |
| Форма | овальные «подушки» | кубики, бруски, палочки |
| Где применяется чаще | масс-маркет | кальянный уголь и проф. брикеты |
- сколько тепла накопит уголь;
- как долго он будет отдавать жар;
- насколько он будет прочным;
- сколько пыли останется в пакете;
- сколько раз придётся подсыпать уголь во время приготовления.
Наши экструдированные брикеты
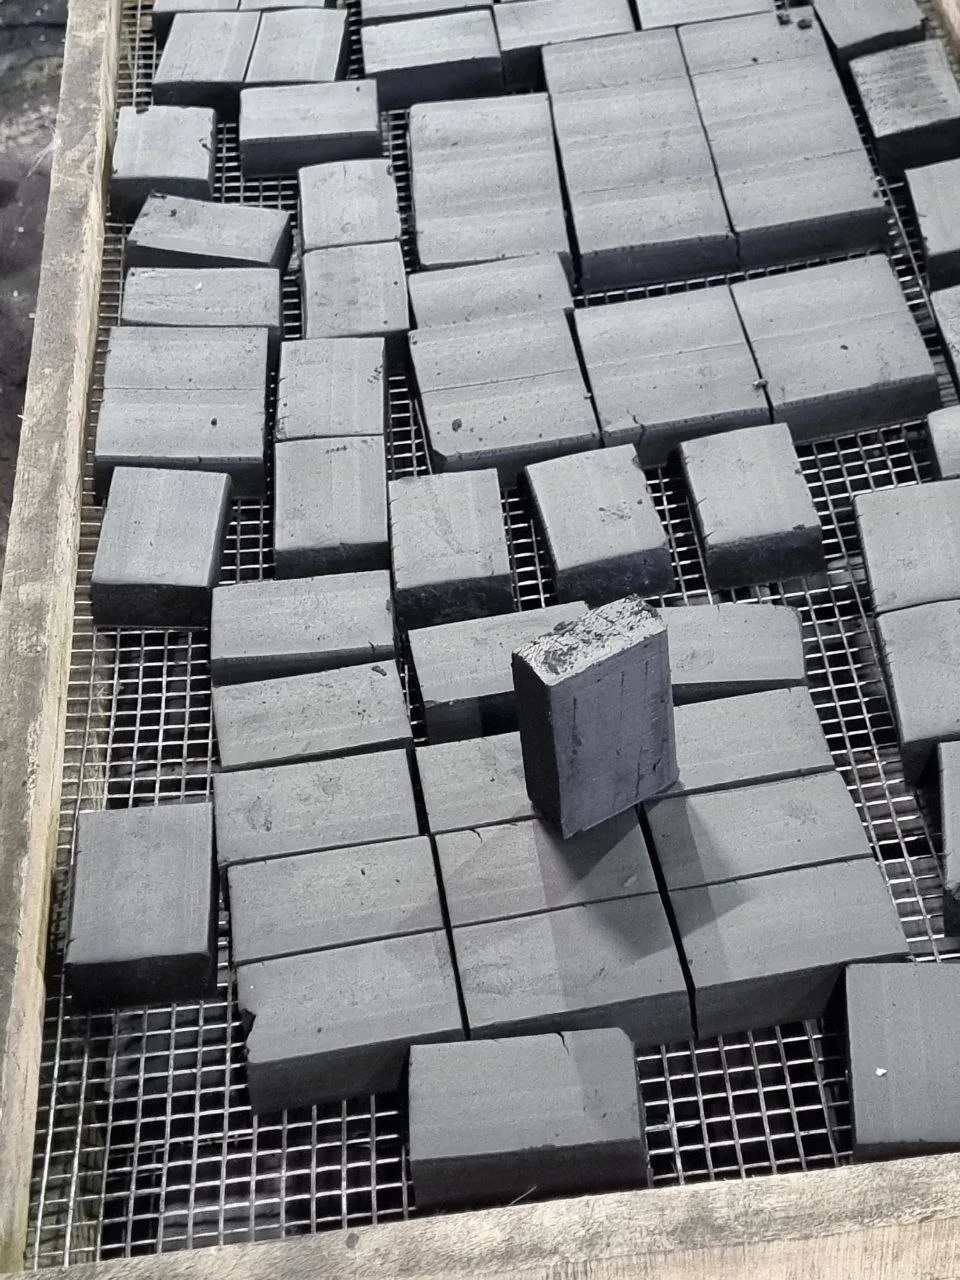
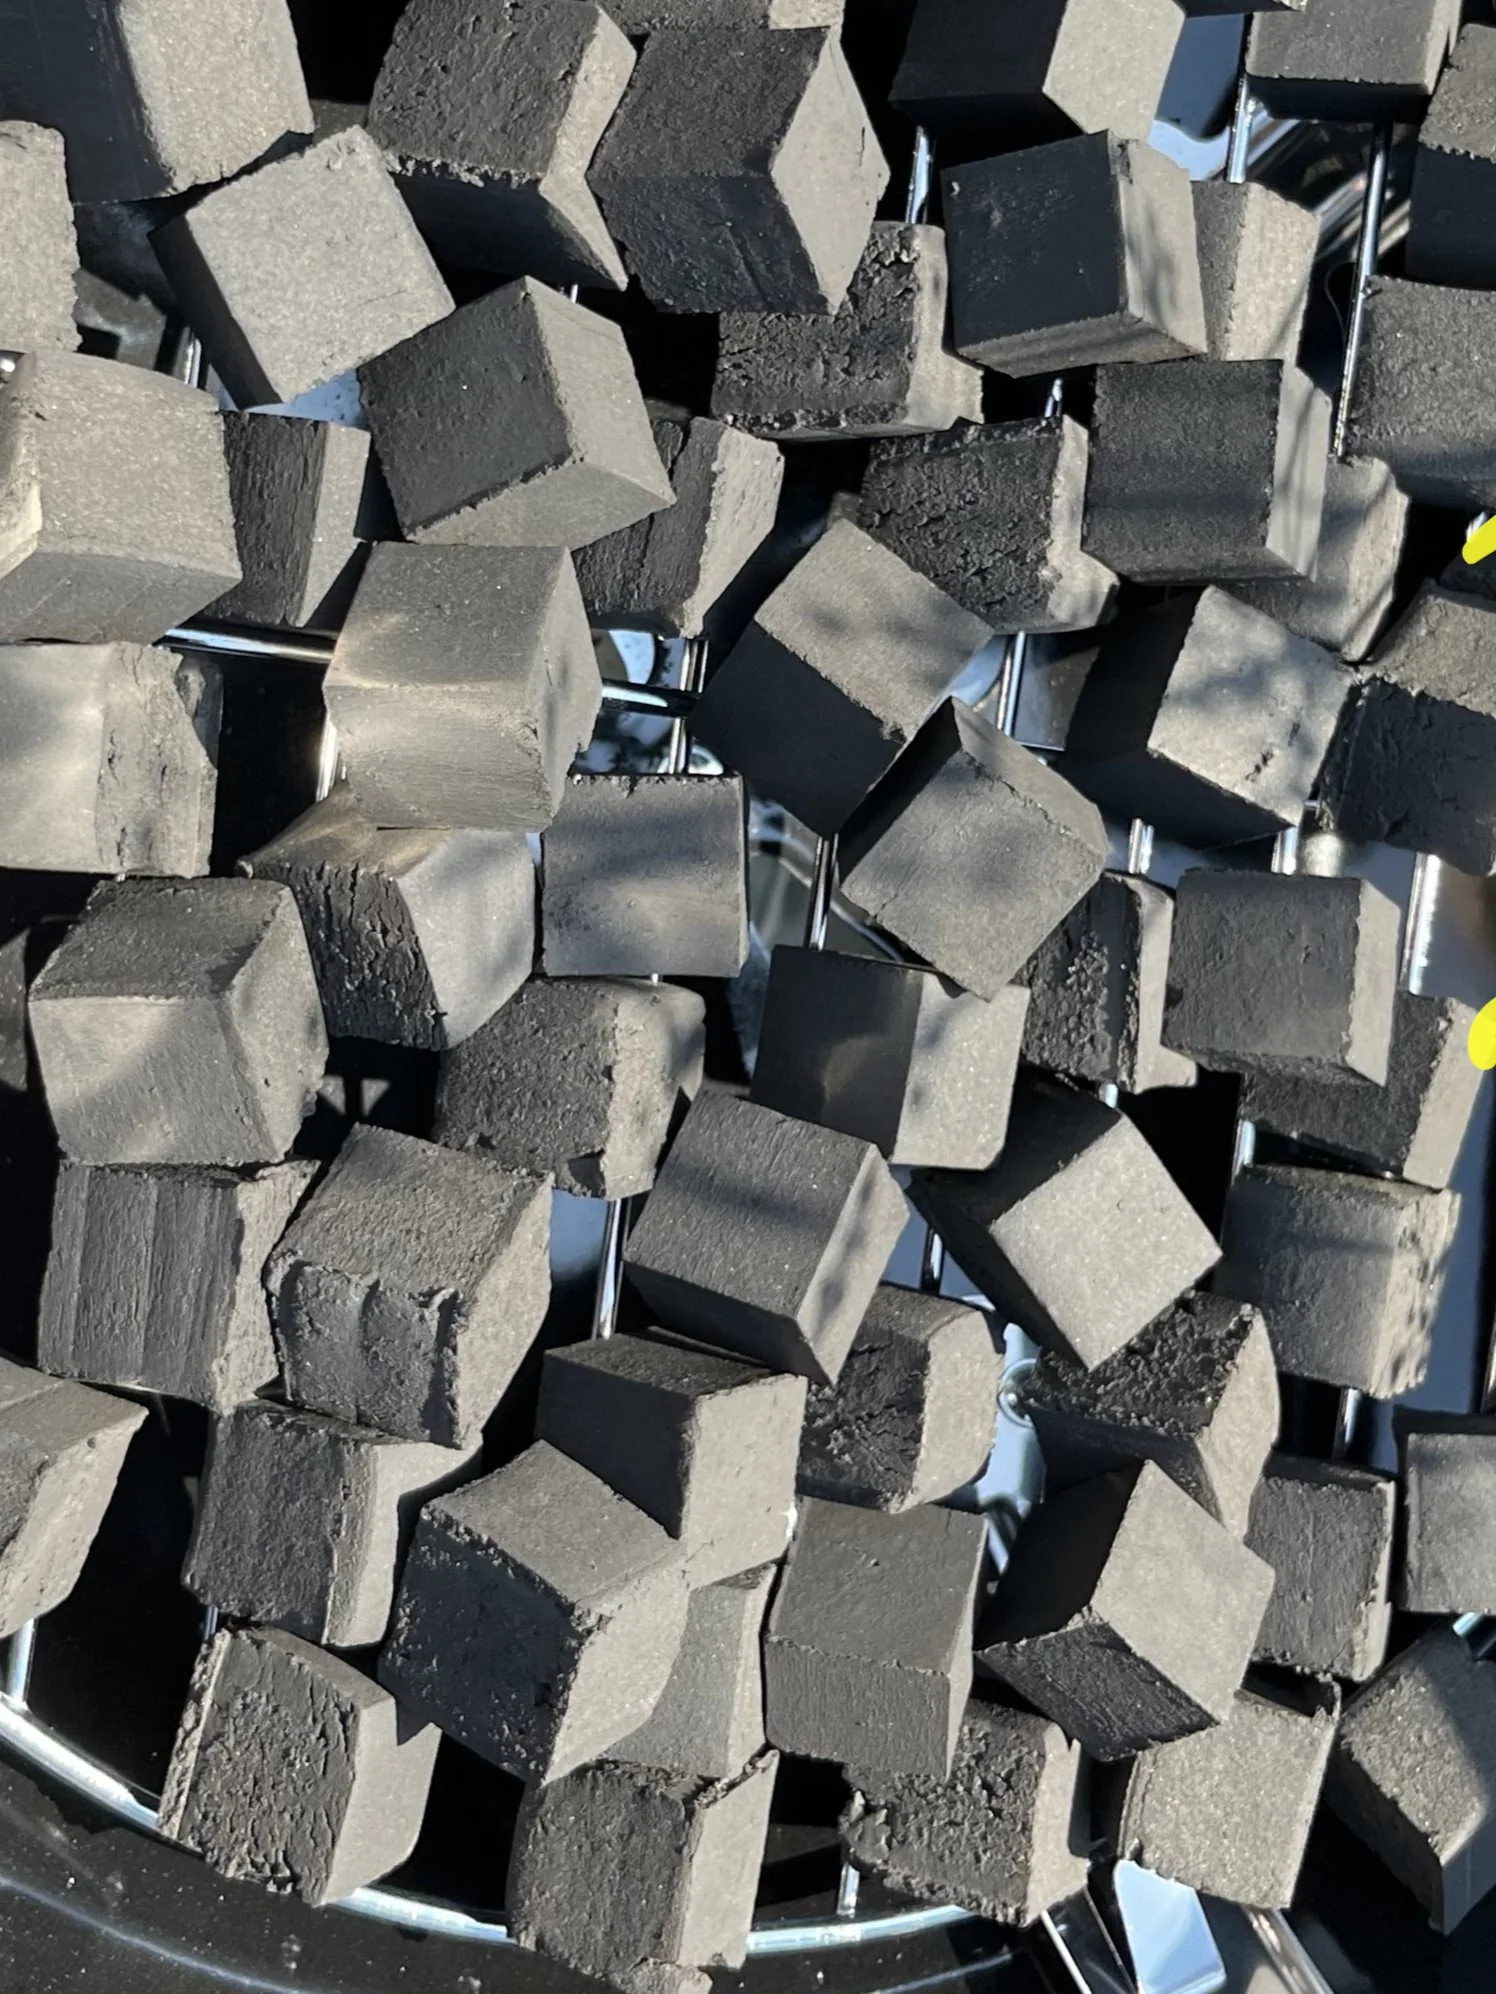
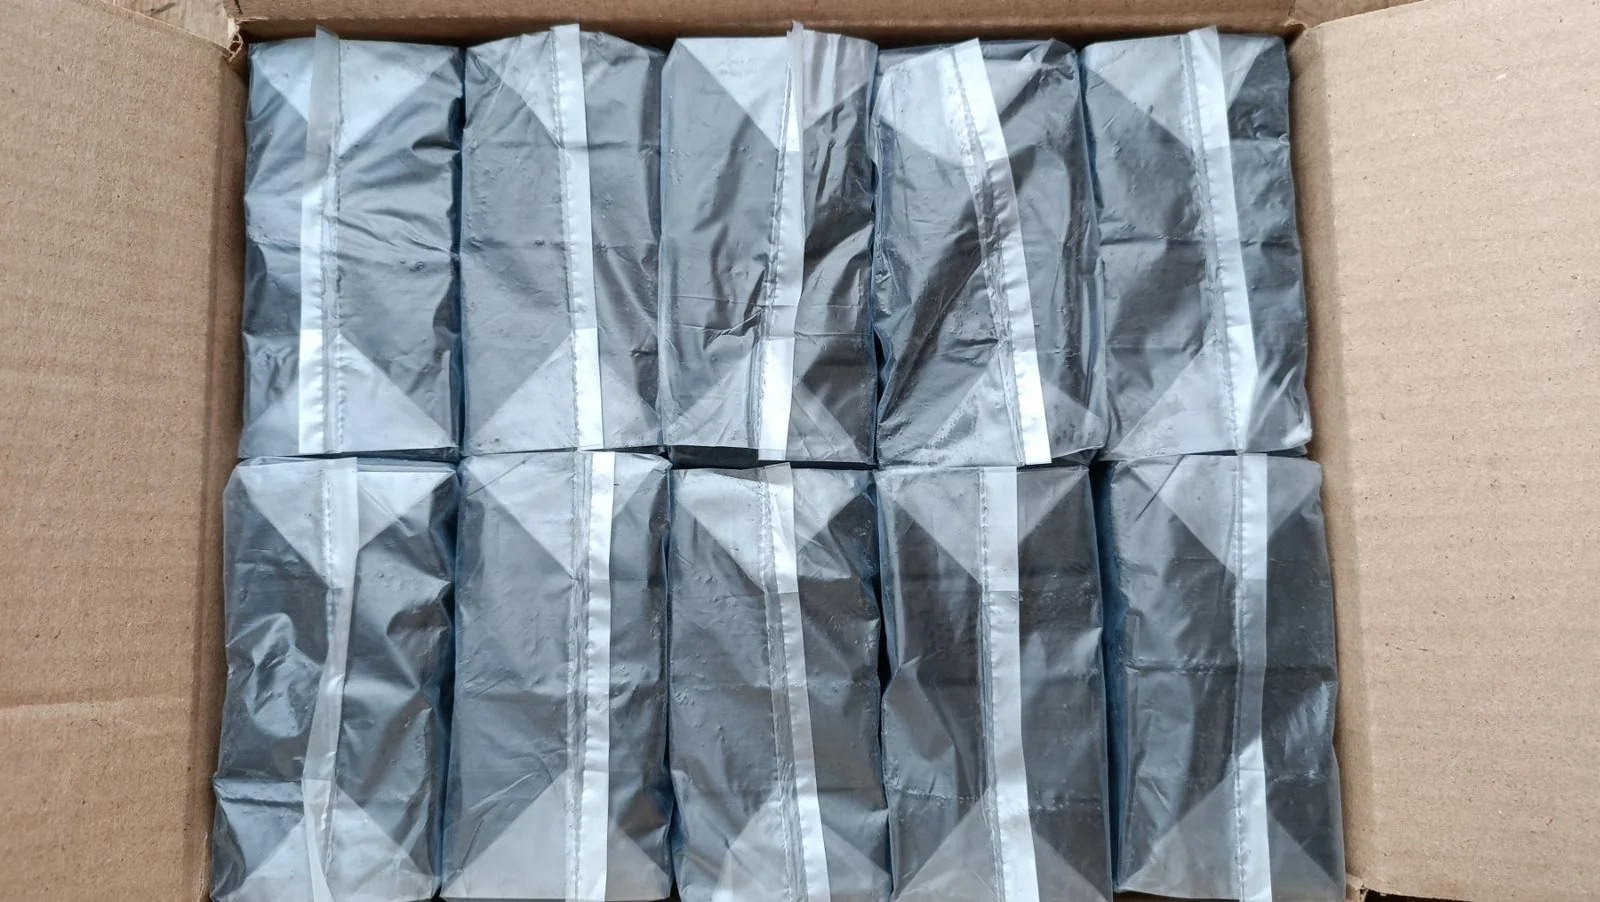
Благодаря высокой плотности экструдированные брикеты отличаются характерной геометрией: ровные грани, практически одинаковые размеры, хорошая укладка в мангал. Плотная структура помогает им аккумулировать большое количество тепловой энергии и затем постепенно отдавать её в процессе приготовления. Во время работы брикет не разрушается мгновенно, а равномерно превращается в раскалённый угольный монолит, поддерживая стабильную температуру. Именно это особенно ценят профессиональные повара и любители долгого приготовления на гриле.
Что скрывается внутри брикета
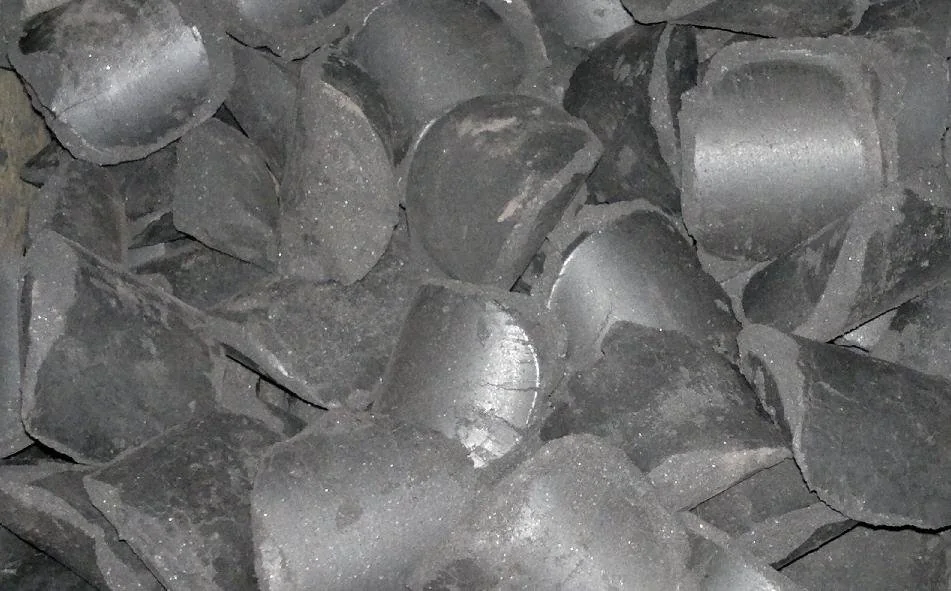
Под внешней чёрной поверхностью находятся две совершенно разные структуры. Чтобы это увидеть, достаточно сравнить материалы вблизи.
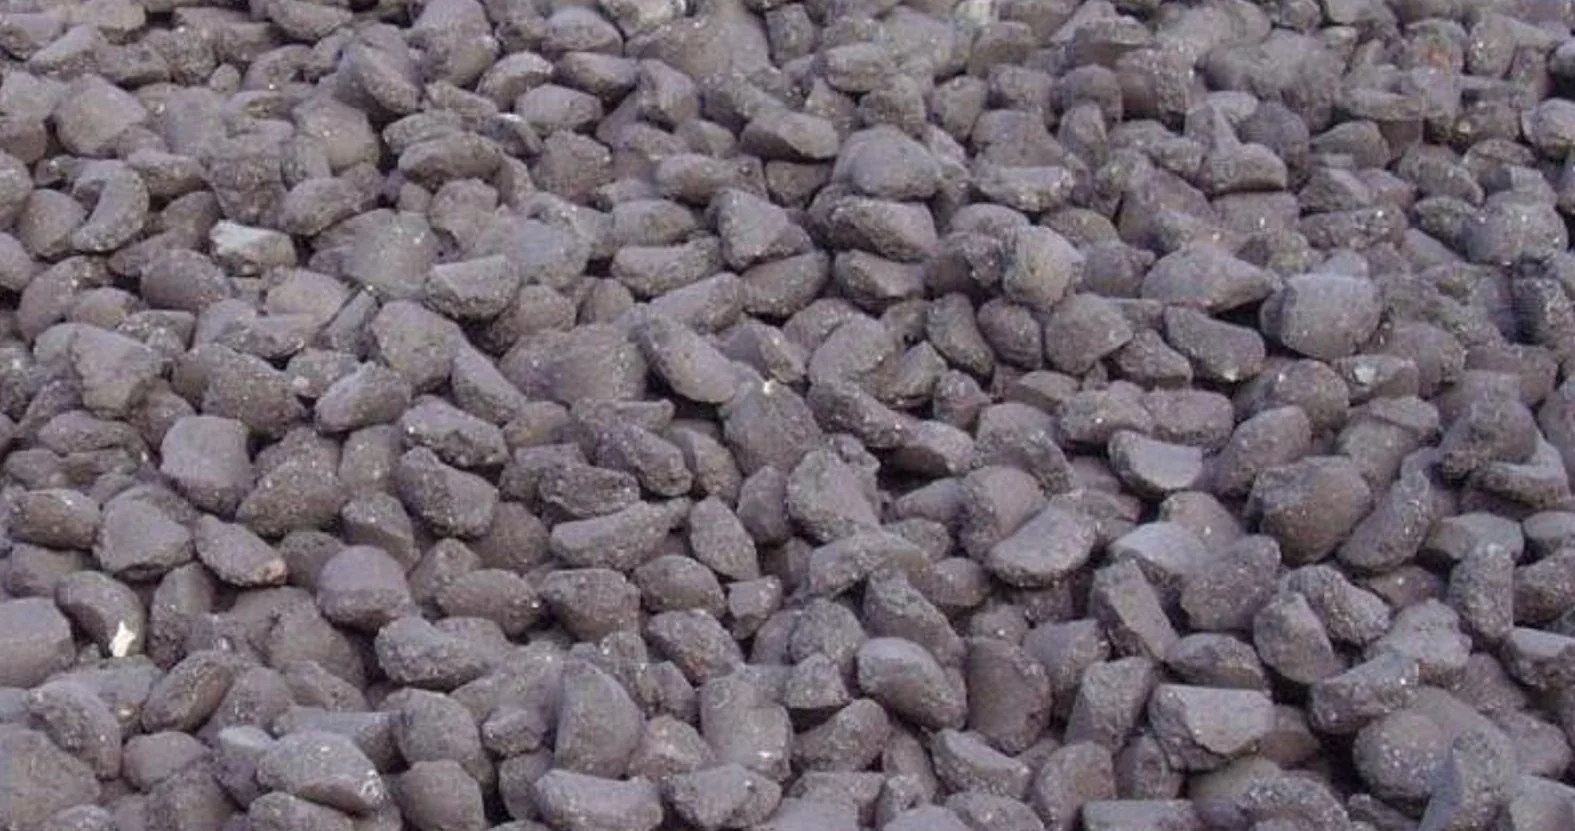
◯ Валковый брикет
- более рыхлая структура;
- заметные поры;
- неоднородность материала;
- выше вероятность образования трещин.
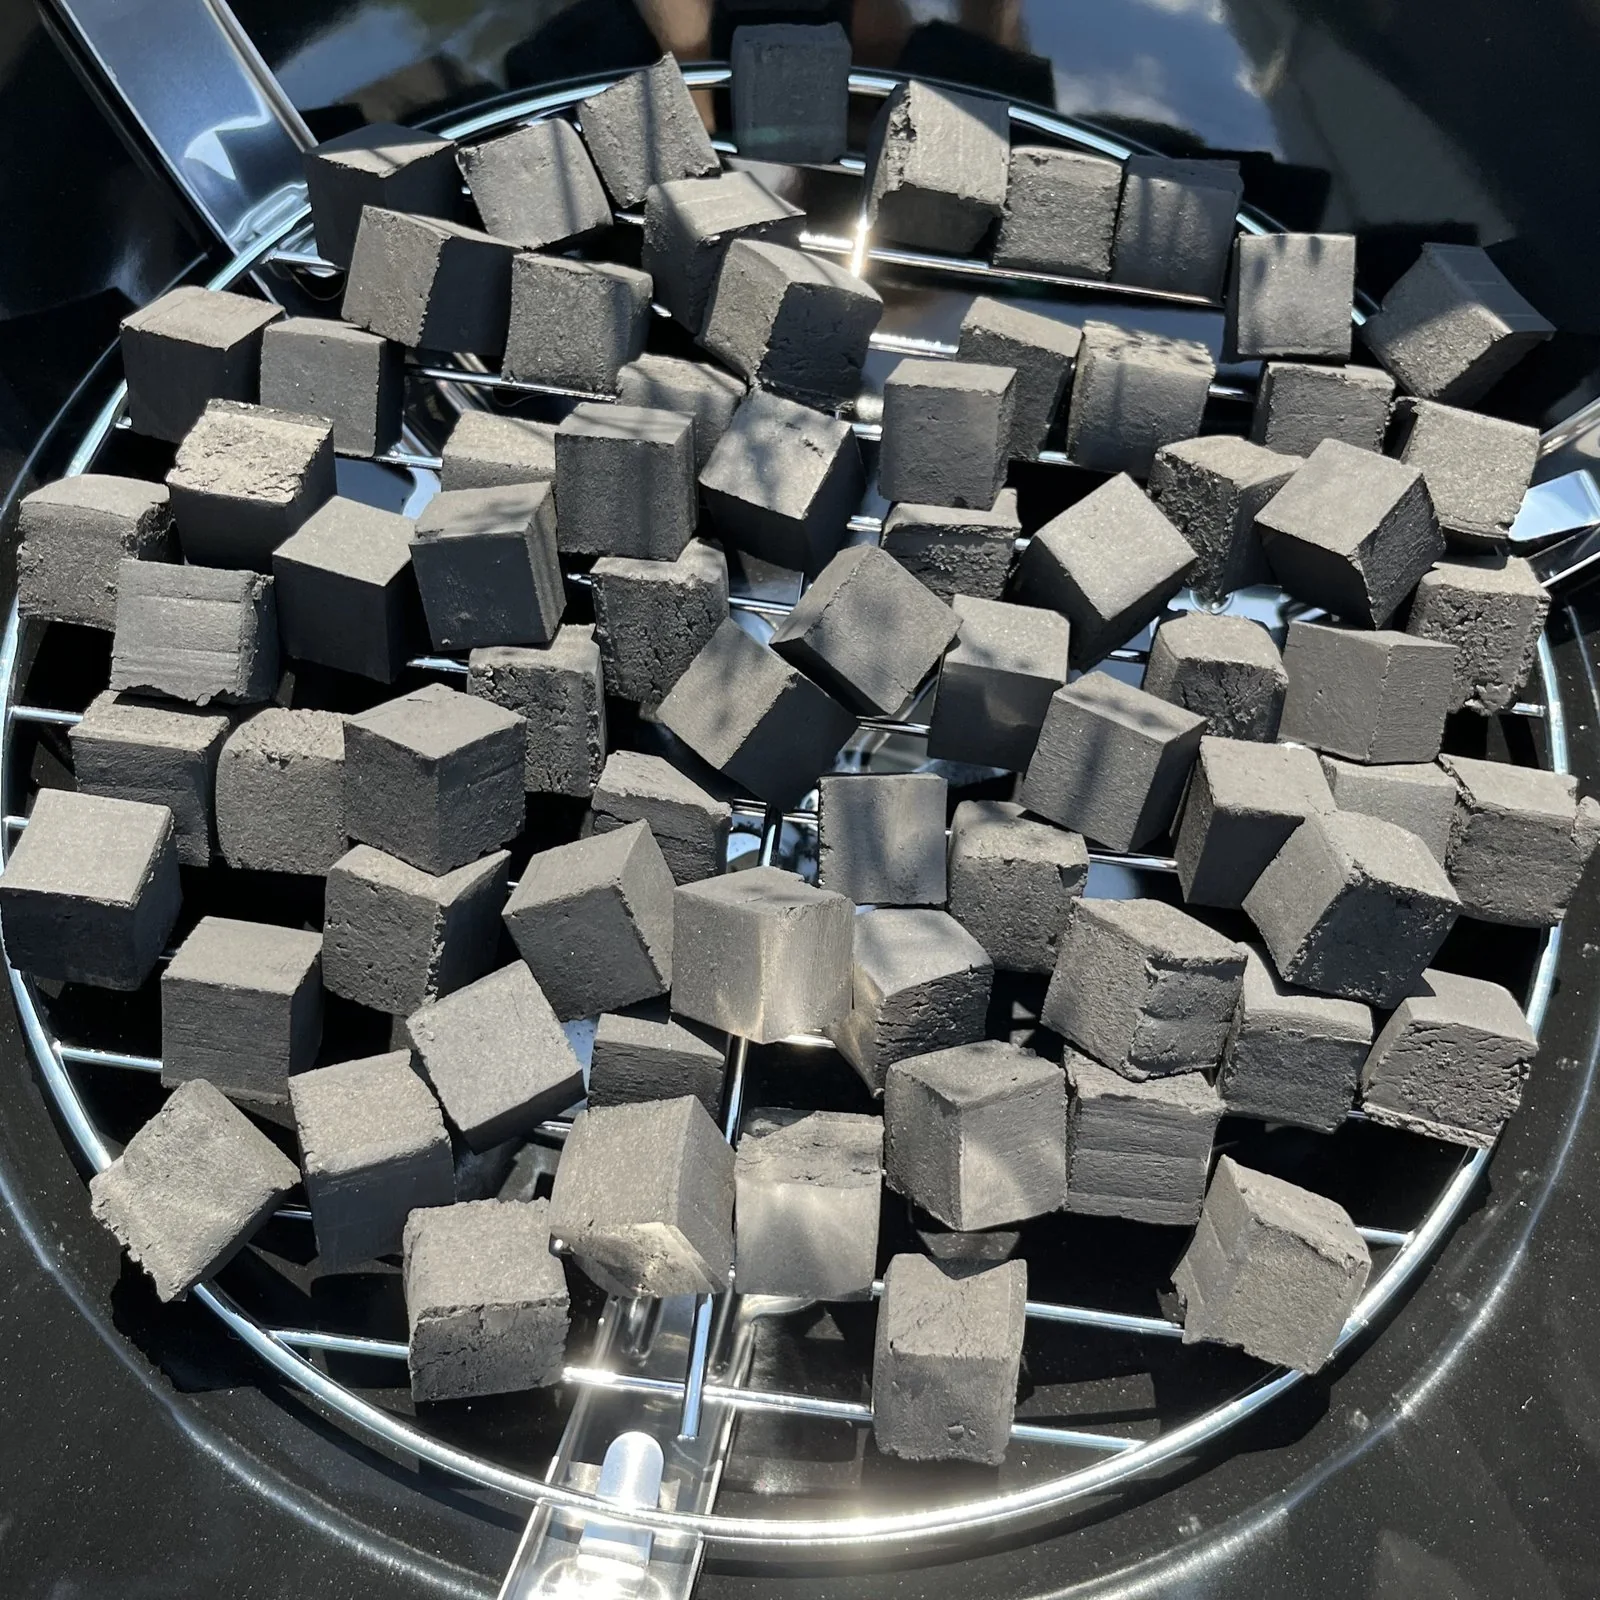
▮ Экструдированный брикет Ω
- практически монолитная структура;
- плотное спекание частиц;
- минимум пустот;
- ровная текстура и высокая прочность.
Представьте две губки: одну рыхлую и одну очень плотную. Если пропустить через них воздух, первая почти не окажет сопротивления, вторая будет пропускать воздух значительно медленнее. С угольным брикетом происходит похожий процесс: во время горения кислород постепенно проникает внутрь материала, и чем плотнее структура, тем медленнее идёт окисление углерода. Именно поэтому экструдированные брикеты способны значительно дольше сохранять рабочую температуру.
Мифы об угольных брикетах
На рынке угля существует множество устойчивых заблуждений. Разберём самые распространённые.
Не совсем. Вес упаковки ничего не говорит о качестве самого брикета. Важно другое: плотность, содержание углерода, количество золы и механическая прочность. Иногда более лёгкий, но плотный экструдированный брикет работает эффективнее, чем более тяжёлый рыхлый аналог.
Это, пожалуй, самое распространённое заблуждение. На практике отличаются технология производства, давление прессования, состав сырья, качество угля, количество связующего, влажность и плотность. Именно поэтому два внешне похожих брикета могут вести себя совершенно по-разному.
Быстрый розжиг далеко не всегда означает хороший уголь. Если брикет слишком быстро набирает температуру, он нередко так же быстро её теряет. Для приготовления еды гораздо важнее продолжительность стабильного жара — именно она определяет комфорт приготовления.
На первый взгляд кажется логичным, но всё наоборот. Если производителю приходится постоянно увеличивать количество связующего, это часто означает, что сама структура недостаточно плотная. Экструдер позволяет добиться высокой прочности прежде всего за счёт сильного уплотнения материала, а не только за счёт клеящих компонентов.
На самом деле форма почти всегда выдаёт технологию производства. Овальные «подушки» практически всегда говорят о валковом прессовании; прямоугольные бруски, палочки или кубики чаще всего являются результатом экструзии. Форма — это следствие способа изготовления, а не дизайнерское решение.
Нет. Высокая прочность чаще объясняется именно высокой плотностью материала. Качественный экструдированный брикет способен выдерживать транспортировку без большого количества пыли благодаря структуре, а не благодаря «секретным добавкам».
Тоже не обязательно. Сравнивать нужно не цену за упаковку, а стоимость часа стабильного жара. Если дешёвые брикеты приходится постоянно подсыпать, их реальный расход может оказаться выше. Иногда более качественный уголь оказывается экономичнее именно благодаря длительному горению.
Часто задаваемые вопросы
Почему экструдированные брикеты стоят дороже?
Почему большинство производителей всё равно используют валковые прессы?
Почему кальянный уголь почти всегда делают на экструдерах?
Почему эту технологию редко применяют для мангальных брикетов?
Чем экструдированный брикет лучше при приготовлении мяса?
Как понять технологию производства по внешнему виду?
Итог
На первый взгляд различие между овальной «подушкой» и прямоугольным бруском кажется вопросом дизайна. На самом деле форма лишь отражает способ производства. Валковый пресс создавался как технология быстрого и массового выпуска продукции. Экструдер — это более сложный и энергоёмкий процесс, позволяющий получить максимально плотный и прочный угольный брикет. Именно поэтому экструдер давно стал стандартом для качественного кальянного угля, где особенно важны длительное горение, высокая температура и стабильная теплоотдача.
Мы перенесли эту технологию в производство мангальных брикетов. В результате получился уголь, который сочетает высокую механическую прочность, стабильный жар и продолжительное горение — качества, которые особенно заметны не на витрине магазина, а во время приготовления еды на гриле.
Источники
- Обзор брикетирования биоугля (плотность винтового пресса 1000–1400 кг/м³). ScienceDirect (2024). sciencedirect.com/science/article/pii/S0959652624026428
- Экструдер против валкового пресса: выше давление, меньше связующего, форма-брусок. Briquette Solution. briquettesolution.com/extrusion-briquette-maker
- Типы брикетировочных машин: валковый — для масс-маркета BBQ, винтовой экструдер — для премиальных брусков. Durable. durablemac.com
- Технико-экономический обзор винтового пресса. IntechOpen (2024). intechopen.com/chapters/1204788